Dieser Artikel in anderen Sprachen: Polski
Ein ausgerissenes Innengewinde macht ein Teil noch nicht zu Schrott. Welche Reparatur passt, entscheiden drei Fragen: Darf die Schraube größer werden? Aus welchem Werkstoff ist das Teil? Geht das Loch durch, oder ist es ein Sackloch? Hier stehen die Maße für M5 bis M12 aus Herstellerunterlagen, die Arbeitsschritte für den Drahteinsatz und die typischen Fehler.
Drei Wege im Vergleich
Alle drei Wege beginnen gleich: Das beschädigte Gewinde wird aufgebohrt. Bei M8 sind alle drei Bohrer größer als der Nenndurchmesser von 8 mm, vom alten Gewinde bleibt also nichts stehen. Der Unterschied liegt darin, was danach im Loch sitzt.
| Weg | Bohrer bei M8 | Werkzeug | Schraube danach |
|---|---|---|---|
| Gewindeeinsatz aus Draht (DIN 8140) | 8,4 mm15 | Gewindebohrer EG M8, Einbauwerkzeug, Zapfenbrecher5 | M8 wie vorher |
| Größeres Gewinde | 8,5 mm für M102 | normaler Gewindebohrer M10 | M10; das Durchgangsloch im Gegenstück muss dazu passen |
| Selbstschneidender Gewindeeinsatz (Gewindebuchse mit Schneidschlitz oder Schneidbohrungen) | 10,8 bis 11,5 mm, je nach Bauform und Werkstoff3 | Einbauwerkzeug; beim Eindrehen schneidet sich der Einsatz sein Gegengewinde in der Bohrung selbst6 | M8 wie vorher |
Bohrer für das neue Gewinde, M5 bis M12
OriginalgewindeDrahteinsatznächstgrößeres Gewindeselbstschneidender Einsatz
Drahteinsatz und größeres Gewinde brauchen also fast dasselbe Loch. Mit dem Drahteinsatz bleibt aber die Schraubengröße, und am Gegenstück ändert sich nichts. Der selbstschneidende Einsatz braucht die größte Bohrung: Bei M8 hat er in der Bauform mit Schneidschlitz außen ein Gewinde mit 12 mm Durchmesser und 1,5 mm Steigung und ist 15 mm lang.36
Gewindeeinsatz aus Draht: Maße für M5 bis M12
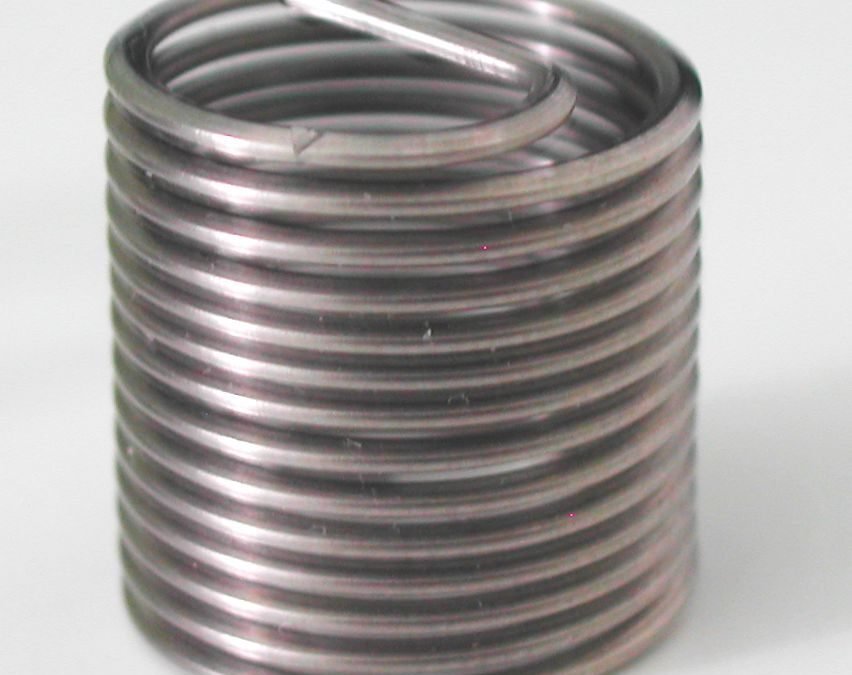
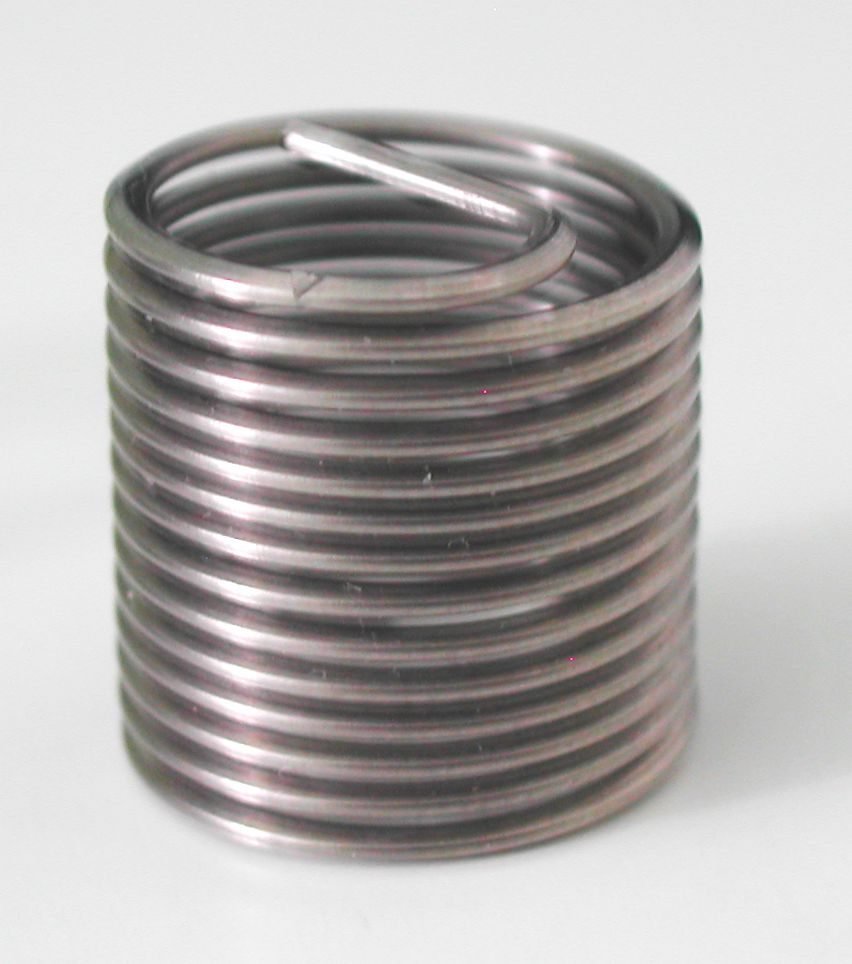
Der Einsatz ist eine Spirale aus Draht mit rautenförmigem Querschnitt. Gewickelt hat er außen ein Gewindeprofil für das Aufnahmegewinde im Bauteil und innen eines für die Schraube; Standardwerkstoff ist Edelstahl 18.8 (A2).5 Das fertige Innengewinde entspricht der Toleranzklasse 6H.1 Vor dem Einbau ist der Einsatz dicker als sein Aufnahmegewinde, bei M8 mindestens 9,85 mm gegenüber 9,62 mm. Beim Eindrehen wird er zusammengedrückt und sitzt dann durch seine Federkraft fest, ohne Klebstoff.15
Genormt sind die Einsätze in DIN 8140: Teil 1 regelt Maße und Lieferbedingungen (aktuelle Ausgabe 2022-04)7, Teil 2 das Aufnahmegewinde und seine Toleranzen (Ausgabe 2005-08 mit Berichtigung von 2017, ein Entwurf erschien 2025)8, Teil 3 die Lehren.5 Das Aufnahmegewinde heißt EG, für eine M8-Schraube also EG M8.92
| Gewinde | Bohrer (mm) | Gewindebohrer | Kern-Ø EG (mm) | Außen-Ø EG min. (mm) | Einsatz 1 d / 1,5 d / 2 d (mm) |
|---|---|---|---|---|---|
| M5 × 0,80 | 5,2 | EG M5 | 5,17–5,33 | 6,04 | 5 / 7,5 / 10 |
| M6 × 1,00 | 6,3 | EG M6 | 6,22–6,41 | 7,30 | 6 / 9 / 12 |
| M8 × 1,25 | 8,4 | EG M8 | 8,27–8,48 | 9,62 | 8 / 12 / 16 |
| M10 × 1,50 | 10,5 | EG M10 | 10,32–10,56 | 11,95 | 10 / 15 / 20 |
| M12 × 1,75 | 12,5 | EG M12 | 12,38–12,64 | 14,27 | 12 / 18 / 24 |
Bohrer: Böllhoff1 und Reyher5; Hartner (und damit unser Kernloch-Rechner) nennt für M5 5,25 mm.2 Bezeichnung des Gewindebohrers und Kerndurchmesser des Aufnahmegewindes: Hartner, gleichlautend Böllhoff; Außendurchmesser: Böllhoff. Einsatzlängen: Reyher, Tabelle 2. Die Bohrer stehen auch beim Kernloch-Rechner, die Regelgewinde in der Gewindetabelle.
Was passt wann
Werkstoff: Aluminium, Gusseisen, Stahl
Aluminium und Magnesium haben eine geringe Scherfestigkeit; dort setzt man Drahteinsätze nicht nur zur Reparatur, sondern schon in neue Teile, um das Gewinde zu verstärken.1 Die Universität Siegen hat untersucht, warum das wirkt: Mit Einsatz trägt das Bauteilgewinde auf einem größeren Durchmesser, die nötige Einschraubtiefe sinkt, und die beim Anziehen erreichbare Bruchkraft steigt.10 Die Länge des Einsatzes hängt vom Werkstoff des Bauteils und von der Festigkeitsklasse der Schraube ab.5 Ein Hersteller nennt diese Mindestlängen:1
| Zugfestigkeit Bauteil (N/mm²) | Schraube 8.8 | 10.9 | 12.9 |
|---|---|---|---|
| bis 100 | 3 d | – | – |
| über 100 bis 150 | 2,5 d | 2,5 d | 2,5 d |
| über 150 bis 200 | 2 d | 2 d | 2,5 d |
| über 200 bis 250 | 1,5 d | 2 d | 2,5 d |
| über 250 bis 300 | 1,5 d | 1,5 d | 2 d |
| über 300 bis 350 | 1 d | 1,5 d | 1,5 d |
| über 350 | 1 d | 1,5 d | 1,5 d |
Richtwerte bei 20 °C für Aluminium und Werkstoffe, deren Scherfestigkeit 0,6- bis 0,7-mal so groß ist wie die Zugfestigkeit; bemessen so, dass die Schraube das schwächere Glied ist. Bei Eisengusslegierungen liegt das Verhältnis zum Teil bei 0,8 bis 1,4, und Mindestwandstärken für Grauguss nennt der Hersteller nur auf Anfrage.1 Auch in Stahl und Gusseisen hält er Drahteinsätze für sinnvoll, weil sie die Last gleichmäßiger verteilen.1 Sein Hand-Gewindebohrer für das Aufnahmegewinde ist aber nur für Werkstoffe bis 700 N/mm² ausgelegt.11 Für selbstschneidende Einsätze nennt Reyher Bohrungen für Leichtmetall, Messing, Bronze und andere Nichteisenmetalle sowie Gusseisen bis über 200 HB, für Stahl keine; je fester der Werkstoff, desto größer die Bohrung.3
Durchgangsloch oder Sackloch
- Durchgangsloch: Der Mitnehmerzapfen wird nach dem Einbau an der Kerbe abgetrennt, damit die Schraube durchgeht.4 Das Bauteil muss an dieser Stelle mindestens so dick sein, wie der Einsatz lang ist.12
- Sackloch: Der Zapfen darf bleiben, wenn die Schraube nicht tiefer als zulässig eingedreht wird, bei M8 mit 12 mm langem Einsatz höchstens 11,4 mm.1213 Mit dem Hand-Gewindebohrer muss das Loch mindestens 1 d tiefer sein als das fertige Gewinde, damit die Späne Platz haben.11 Einsätze ohne Zapfen kommen mit kürzeren Sacklöchern aus.4
- Selbstschneidender Einsatz: Ein M8-Einsatz von 15 mm Länge braucht ein Sackloch von mindestens 18 mm.3
Darf die Schraube größer werden?
Aus M8 wird M10 mit dem 8,5-mm-Bohrer und einem normalen Gewindebohrer, ohne Sonderteile.2 Dafür ändern sich die Schraube und das Durchgangsloch im Gegenstück, das zur M10 passen muss; Durchgangslöcher regelt DIN EN 20273 (ISO 273).9 Ist die Schraubengröße vorgegeben, bleibt einer der beiden Einsätze. Dann muss um das Loch genug Wand stehen bleiben: Für Drahteinsätze von 1,5 d in Aluminiumlegierungen nennt ein Hersteller als Restwandstärke das 0,375-Fache des Außendurchmessers des Aufnahmegewindes, bei M8 also rund 3,6 mm.1
Schritt für Schritt: Drahteinsatz einsetzen
Ein Reparatursatz enthält Bohrer, Gewindebohrer, Einbauwerkzeug, Zapfenbrecher und Einsätze in drei Längen.12
- Aufbohren mit dem Bohrer aus der Tabelle, bei M8 8,4 mm.1
- Ansenken und entgraten mit 90°, höchstens bis zum Außendurchmesser des Aufnahmegewindes plus 0,1 mm, bei M8 also 9,72 mm.1
- Aufnahmegewinde schneiden mit dem EG-Gewindebohrer; ob es maßhaltig ist, zeigt ein Gewindegrenzlehrdorn für das Aufnahmegewinde.1 Späne gründlich entfernen.
- Einsatz eindrehen mit dem Einbauwerkzeug, das am Mitnehmerzapfen angreift5, bis er 0,25 bis 0,5 Steigungen unter der Oberfläche sitzt, bei M8 0,3 bis 0,6 mm.1
- Zapfen abbrechen (im Durchgangsloch immer, im Sackloch nur, wenn die Schraube tiefer reichen soll) mit dem Zapfenbrecher an der Kerbe5 und das Stück herausholen: Ein lose im Bauteil verbliebener Zapfen kann Störungen verursachen.4
Typische Fehler
- Normaler Gewindebohrer statt EG. EG M8 ist nicht M10: mindestens 9,62 statt 10 mm Außendurchmesser, 1,25 statt 1,5 mm Steigung.12
- Bohrer vom größeren Gewinde. Der M10-Kernlochbohrer (8,5 mm) liegt über dem Größtmaß des Kerndurchmessers von EG M8 (8,48 mm).21
- Einsatz bündig oder überstehend. Richtig sitzt er 0,25 bis 0,5 Steigungen unter der Oberfläche.1
- Zapfen vergessen. Im Durchgangsloch versperrt er der Schraube den Weg; im Sackloch stößt eine zu lange Schraube darauf.12
- Sackloch zu flach. Ohne 1 d Reserve unter dem Gewinde fehlt dem Hand-Gewindebohrer der Platz für die Späne.11
- Klemmender Einsatz mit Schraube unter 8.8. Einsätze mit klemmenden Windungen (Form B, rot gefärbt)5 gehören laut Hersteller nur zu Schrauben ab Festigkeitsklasse 8.8.1
- Größeres Gewinde, altes Gegenstück. Wer auf M10 wechselt, muss auch das Durchgangsloch anpassen.
Die Grundlagen zu Kernloch und Gewindeeinsatz stehen auf unserer Seite Schrauben & Gewinde, der Begriff im Lexikon.
Anzugsmomente nennen wir bewusst nicht: Sie hängen von Schraube, Reibung und Anwendung ab. Maßgeblich sind die Angaben des Herstellers.
Häufige Fragen
Welchen Bohrer brauche ich für einen M8-Gewindeeinsatz aus Draht?
8,4 mm. Danach schneidest du mit dem Gewindebohrer EG M8 das Aufnahmegewinde; ein normaler M8- oder M10-Gewindebohrer passt nicht.
M8 auf M10 aufbohren oder einen Gewindeeinsatz setzen?
Beide brauchen fast dasselbe Loch: 8,5 mm für M10, 8,4 mm für den M8-Drahteinsatz. Darf die Schraube größer werden und passt das Gegenstück, ist M10 einfacher; muss M8 bleiben, ist der Drahteinsatz die Lösung.
Muss der Zapfen des Gewindeeinsatzes abgebrochen werden?
Im Durchgangsloch ja. Im Sackloch darf er bleiben, wenn die Schraube nicht tiefer als vom Hersteller angegeben eingedreht wird, bei M8 mit 12 mm langem Einsatz höchstens 11,4 mm.
Hält ein Gewindeeinsatz aus Draht in Aluminium?
Ja, dafür wird er sogar in neue Teile gesetzt: Das Aluminium trägt dann auf einem größeren Durchmesser. Die nötige Länge hängt von der Festigkeit des Aluminiums und der Schraube ab, nach Herstellertabelle 1 d bis 3 d.
Quellen
- Böllhoff (Hersteller von Gewindeeinsätzen aus Draht): Produktkatalog Nr. 0155, Konstruktionsrichtlinien, Einbauprozess und Technische Daten, 2019 (PDF) (geprüft 22.10.2026)
- Hartner GmbH: Kernlochdurchmesser für das Gewindeschneiden (Plakat, Juli 2025; Spalten Regelgewinde und EG-Gewinde für Gewindedrahteinsätze DIN 8140, PDF) (geprüft 22.10.2026)
- F. Reyher: Technische Informationen TI/2020.04/DE, Produktinformationen Selbstschneidende Gewindeeinsätze (TI-152, Tabelle 4: Richtwerte für Bohrlochdurchmesser, PDF) (geprüft 22.10.2026)
- Böllhoff: Produktkatalog Nr. 0150, Gewindeeinsatz aus Draht ohne Zapfen, 03/2019 (PDF) (geprüft 22.10.2026)
- F. Reyher: Technische Informationen TI/2020.04/DE, Produktinformationen Gewindeeinsätze aus Draht (TI-150, TI-151, PDF) (geprüft 22.10.2026)
- Kipp: Datenblatt K0978, Threaded inserts self-tapping with cutting slot (PDF, englisch) (geprüft 22.10.2026)
- DIN Media: DIN 8140-1:2022-04, Gewindeeinsätze aus Draht für Metrisches ISO-Gewinde – Teil 1: Maße, Technische Lieferbedingungen (geprüft 22.10.2026)
- DIN Media: Norm-Entwurf DIN 8140-2:2025-11, Teil 2: Aufnahmegewinde für Gewindeeinsätze, Gewindetoleranzen (Änderungen gegenüber DIN 8140-2:2005-08 und Berichtigung 1:2017-03) (geprüft 22.10.2026)
- F. Reyher: Technische Informationen TI/2020.04/DE, Normenumstellung (TI-4 und TI-5, Tabelle 2) und Gewinde-Arten (TI-220, PDF) (geprüft 22.10.2026)
- Universität Siegen, Institut für Konstruktion, Lehrstuhl Maschinenelemente – Verbindungstechnik – Produktinnovation: Einfach- und Mehrfachgewindeeingriff von Schraubenverbindungen im Leichtbau, IGF-Vorhaben 17406 N, Projektbericht 2015 (PDF) (geprüft 22.10.2026)
- Böllhoff: Datenblatt Handgewindebohrer 0140.0 für Aufnahmegewinde (PDF, englisch) (geprüft 22.10.2026)
- Böllhoff: Datenblatt Reparatursortiment M2,5–M12, Nr. 4186 (PDF, englisch) (geprüft 22.10.2026)
- Böllhoff Polska: Produktkatalog Gewindeeinsätze aus Draht, Nr. 0100, Tabellen S. 18–19, 2017 (PDF, polnisch) (geprüft 22.10.2026)
Bohrungsvergleich, Senkungsdurchmesser, Lage unter der Oberfläche und Restwandstärke bei M8: unsere Rechnung aus den Herstellertabellen. Fehler gefunden? Schreib uns an hallo@gewindeundgetriebe.de.