Thema · 3D-Druck
3D-Druck für Technikfans: Verfahren, Kunststoffe, Gewinde
Welches Verfahren wofür taugt, welcher Kunststoff wie viel Wärme und Last verträgt und wie ein Gewinde in ein gedrucktes Bauteil kommt: mitgedruckt, nachgeschnitten oder als Metalleinsatz.
Drei Verfahren
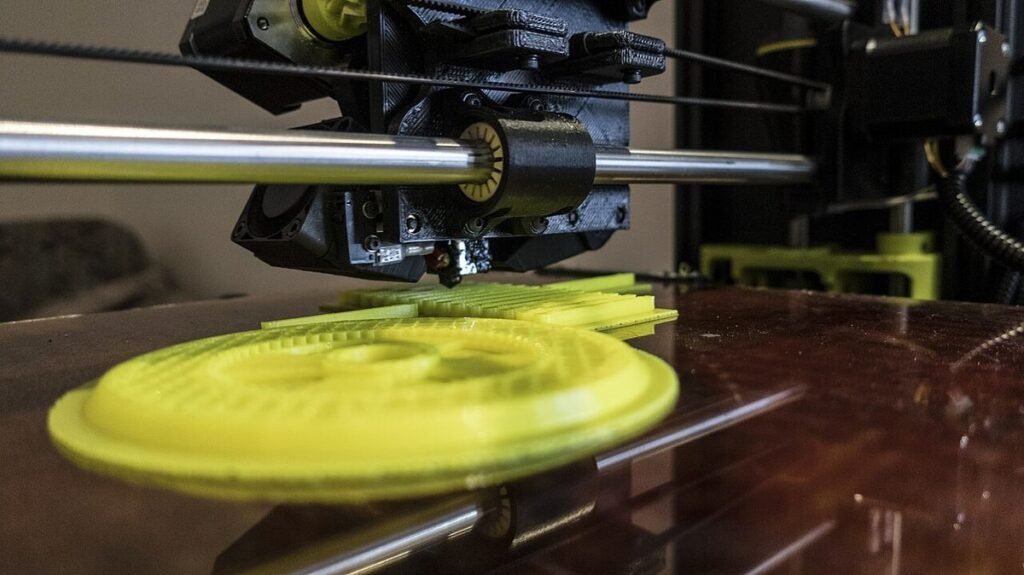
FDM, SLA und SLS im Überblick
Die drei verbreiteten Verfahren für Kunststoffteile, zusammengefasst nach dem Vergleich von Formlabs.1 Formlabs stellt selbst SLA- und SLS-Drucker her; die Bewertung stammt von dort.
| Verfahren | So funktioniert es | Stärken | Grenzen |
|---|---|---|---|
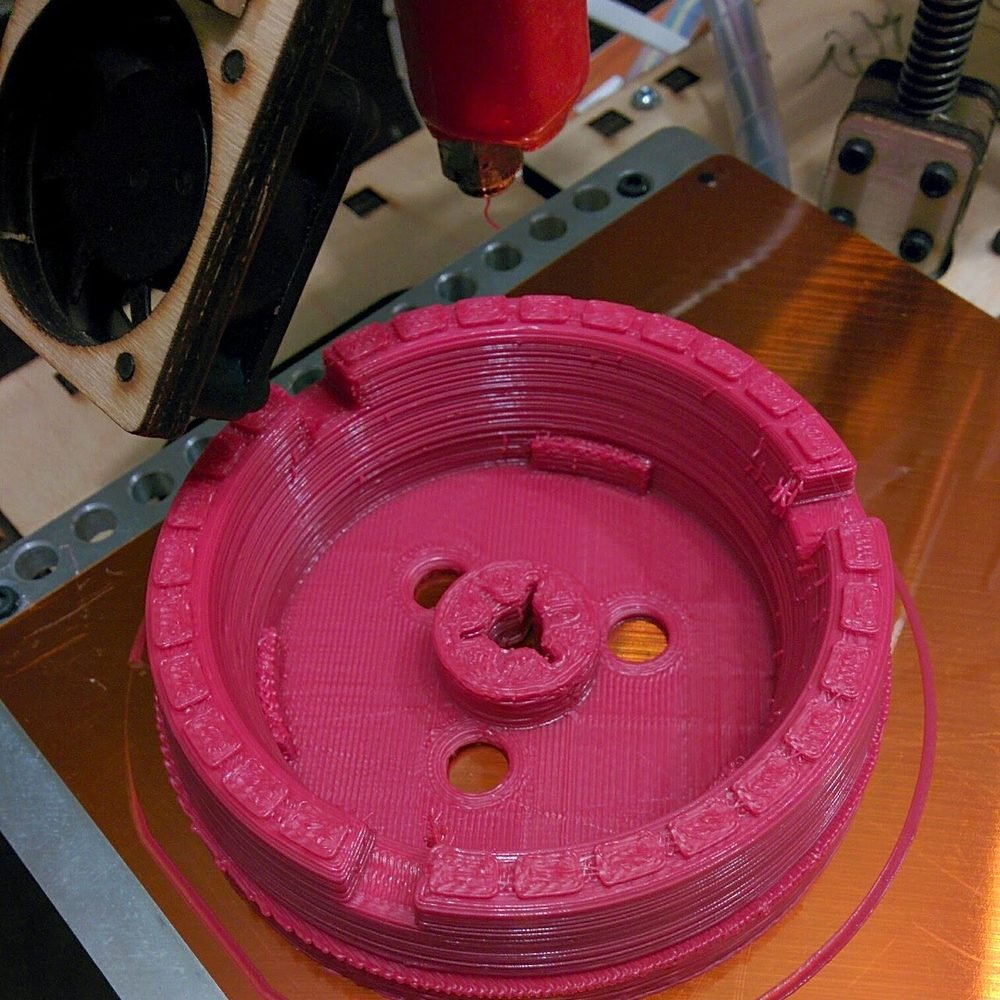
| FDM | Geschmolzener Kunststoff wird durch eine Düse extrudiert, Schicht für Schicht. | günstige Geräte und Materialien, einfache Handhabung | geringere Genauigkeit und grobe Details, sichtbare Schichtlinien, Stützstrukturen werden von Hand entfernt |
| SLA | Eine Lichtquelle härtet flüssiges Kunstharz Schicht für Schicht aus. | hohe Auflösung und Genauigkeit, glatte Oberfläche | einige Materialien sind empfindlich gegen lange UV-Lichteinwirkung |
| SLS | Ein Laser sintert kleine Partikel aus Kunststoffpulver. | starke, funktionsfähige Teile, keine Stützstrukturen nötig | leicht raue Oberfläche, eingeschränkte Materialauswahl |
Kunststoffe für FDM
Welches Filament hält was aus?
Wir vergleichen sieben Filamente anhand der Datenblätter eines einzigen Herstellers, Polymaker, damit alle Werte unter denselben Bedingungen gemessen sind: gedruckte Proben mit 100 % Füllung, Zugversuch nach ISO 527. Der Hersteller betont, dass es typische Werte zum Vergleichen sind und keine Werte für die Konstruktion.2
- Wärme: PLA wird früh weich. Sein Glasübergang liegt bei 61 °C, die Wärmeformbeständigkeit (ISO 75, 0,45 MPa) bei 60 °C. PC kommt auf 113 °C und 111 °C.23
- Die Schichten sind die Schwachstelle: Quer zu den Schichten hält eine PLA-Probe 40,5 MPa, in der Druckebene 52,3 MPa; bei PC sind es 52,8 und 69,1 MPa.23 Für Teile unter Last zählt deshalb, in welcher Lage sie gedruckt werden.
- Zäh oder spröde: In der Kerbschlagprüfung nach Charpy erreicht ABS 18,0 kJ/m², PLA nur 3,3 kJ/m².24
- Feuchtigkeit: Nylon (PA) nimmt bis 2,82 % Wasser auf, PLA 0,51 %. Nass sinkt die Zugfestigkeit der Nylon-Probe von 78,0 auf 34,3 MPa. Der Hersteller rät, Nylon nur trocken zu lagern und zu verarbeiten, bei unter 20 % Luftfeuchte.25
- Gehäuse: Für ABS, ASA, Nylon und PC verlangt der Hersteller einen geschlossenen Bauraum, für PC sogar 70 bis 100 °C. PLA, PETG und TPU brauchen keinen.2345678
- Draußen: ASA beschreibt der Hersteller als UV-beständig und witterungsbeständiger als ABS.6
- Biegsam: TPU mit Shore-Härte 95A dehnt sich bis zum Bruch um 551 %.8
- Nach dem Druck: PC soll laut Hersteller 2 Stunden bei 90 °C getempert werden, damit innere Spannungen abgebaut werden.3
Filamente im Vergleich
Sieben Kunststoffe für den FDM-Druck, alle aus den Datenblättern eines Herstellers, damit die Prüfbedingungen gleich sind. Es sind typische Werte zum Vergleichen, keine Konstruktionswerte.
| PLAoffener Drucker | PETGoffener Drucker | ASAgeschlossener Bauraum | |
|---|---|---|---|
| Drucken (Empfehlung des Herstellers) | |||
| Düsentemperatur °C | 190–230 | 230–260 | 230–260 |
| Betttemperatur °C | 25–60 | 70–80 | 75–95 |
| Bauteillüfter | an | aus bis 20 % | aus |
| Geschlossener Bauraum | nicht nötig | nicht nötig | nötig |
| Trocknen vor dem Druck | 55 °C, 6 h | 65 °C, 6 h | 70 °C, 7 h |
| Wärme | |||
| Glasübergangstemperatur °C | 61 | 81 | 98 |
| Wärmeformbeständigkeit HDT °C | 60 | 78 | 103 |
| Festigkeit der gedruckten Probe | |||
| Zugfestigkeit in der Druckebene (X-Y) MPa | 52,3 | 50,8 | 43,8 |
| Zugfestigkeit quer zu den Schichten (Z) MPa | 40,5 | 42,8 | 32 |
| Bruchdehnung (X-Y) % | 6,3 | 8,4 | 6,7 |
| Elastizitätsmodul (X-Y) MPa | 3427 | 2117 | 2379 |
| Kerbschlagzähigkeit Charpy (X-Y) kJ/m² | 3,3 | 2,6 | 10,3 |
| Material | |||
| Dichte g/cm³ | 1,17 | 1,25 | 1,13 |
| Wasseraufnahme im Gleichgewicht % | 0,51 | 0,54 | 0,40 |
| UV- und Witterungsbeständigkeit | – | – | laut Hersteller UV-beständig, bessere Witterungsbeständigkeit als ABS |
Gewinde im 3D-Druck
Sechs Wege zum Gewinde im Druckteil
Formlabs hat zusammengestellt, wie Schrauben in gedruckten Teilen halten: im Kunststoff selbst oder in einem Metallgewinde.9 Die Bewertungen stammen von dort. Den Startwert fürs Kernloch liefert die Gewindetabelle nach Hartner10; ob er zu deinem Material passt, zeigt ein Probedruck.
| Weg | So geht es | Stärke | Schwäche |
|---|---|---|---|
| Gewinde mitdrucken | Das Gewinde ist Teil des Modells und entsteht beim Druck. | Profil frei gestaltbar | verträgt häufiges Montieren schlechter als Metall; nur für größere Gewinde |
| Gewinde schneiden | Kernloch mitdrucken, Gewinde danach mit dem Gewindebohrer schneiden. | schnell, das Modell bleibt unverändert | verträgt häufiges Montieren schlechter als Metall |
| Gewindefurchende Schraube | Die Schraube formt ihr Gegengewinde beim Eindrehen selbst; den Schraubdom nach Angabe des Schraubenherstellers auslegen. | sehr einfach und schnell | spröde Materialien können reißen |
| Einsatz warm einbetten | Einen Metalleinsatz mit dem Lötkolben erwärmen und in die Bohrung drücken. | bester Halt, Metallgewinde | Lötkolben und Abkühlzeit nötig |
| Expandierender Einsatz | Einsatz in die Bohrung pressen; beim Eindrehen der Schraube drückt sich seine Rändelung ins Material. | sehr guter Halt, einfache Presspassung | kann sich bei höheren Temperaturen lösen |
| Eingelegte Mutter | Eine Sechskant- oder Vierkantmutter in eine Aussparung im Modell setzen. | sehr guter Halt, Metallgewinde | die Aussparung muss nach dem Druck zugänglich sein |
Mitgedruckte Gewinde
Fünf Tipps von Formlabs
- Nur größere Gewinde drucken, mindestens M6.9
- Spannungen mit Abrundungen verringern und ein Gewindeprofil wählen, das zu Kunststoff passt.9
- Für kleinere Gewinde ein halbkreisförmiges Profil auf Schraube und Mutter drucken, mit 0,1 mm Versatz.9
- Auf Gewindeflächen möglichst keine Stützstrukturen setzen.9
- SLA und SLS eignen sich dafür laut Formlabs grundsätzlich besser als FDM, weil sie präziser drucken und glattere Oberflächen liefern.9
Gewindefurchend
Wann sich Schrauben direkt eindrehen lassen
Gewindefurchende und selbstschneidende Schrauben brauchen ein Material, das sich verformen lässt: Formlabs empfiehlt duktile Werkstoffe. Spröde Materialien können beim Eindrehen reißen oder brechen; dafür rät Formlabs zur Schutzbrille.9
Wie sehr sich Kunststoffe dehnen lassen, zeigen die Datenblätter: PLA bricht nach 6,3 % Dehnung, ABS nach 17,9 %.24
Einschmelzen in der Praxis
Was die Werkstatt der TU Dresden empfiehlt
- Geeignet sind ausschließlich thermoplastische Kunststoffe; erfolgreich getestet wurden PLA, ToughPLA und PETG.11
- Einsätze gibt es je nach Hersteller von M1,2 bis M12. Einsätze größer als M4 hält die Werkstatt technisch nicht für sinnvoll, weil die Verbindung dann weit fester ist als die Einbettung; ausgenommen sind Ersatzteile.11
- Die Achse der Bohrung steht lotrecht auf der Einbettebene. Die Bohrung darf länger, aber nicht kürzer sein als die Mindesttiefe L.11
- Um die Bohrung braucht es eine Wand aus Vollmaterial, die im Druckteil vollständig gefüllt sein muss; die Werkstatt empfiehlt, sie gleich im CAD zu konstruieren.11
Maße der Aufnahmebohrung
| Gewinde | Bohrung ø D | Mindesttiefe L | Mindestwand T |
|---|---|---|---|
| M2 | 3,2 mm | 5,0 mm | 1,3 mm |
| M2,5 | 4,0 mm | 6,7 mm | 1,6 mm |
| M3 | 4,0 mm | 6,7 mm | 1,6 mm |
| M3 kurz | 4,0 mm | 5,0 mm | 1,6 mm |
| M4 | 5,6 mm | 9,1 mm | 2,1 mm |
| M4 kurz | 5,6 mm | 5,0 mm | 2,1 mm |
| M5 | 6,4 mm | 10,5 mm | 2,6 mm |
| M5 kurz | 6,4 mm | 6,8 mm | 2,6 mm |
Werte der TU-Dresden-Werkstatt für die dort verwendeten Einsätze.11 Maßgeblich ist das Datenblatt deines Einsatzes.
Auf dem Kanal
Geplante Videos zu diesem Thema
- In PlanungFDM, SLA oder SLS: Welches 3D-Druckverfahren wofür?Vergleich mit Tabelle
- In PlanungGewinde im 3D-Druck: Einschmelzmuttern, gedruckte Gewinde, GewindeeinsätzePraxis mit Maßtabelle
Für die Werkbank
Der Gewinde-Spickzettel
Eine Seite zum Ausdrucken: metrische Regel- und Feingewinde mit Steigung, Kernlochbohrer und Kerndurchmesser, dazu die Faustregel fürs Kernloch. Jeder Wert mit Quelle.
- M1 bis M24 und 17 gängige Feingewinde
- Kernlochbohrer nach Herstellertabelle, mit Toleranz des Muttergewindes
- Einmal pro Woche: das neue Video mit Artikel
Spickzettel holen (PDF)
Trag deine E-Mail-Adresse ein, und wir schicken dir den Spickzettel als PDF.
Die Anmeldung öffnet in wenigen Tagen. Bis dahin: Abonniere den Kanal auf YouTube, dann erfährst du als Erster, wenn der Spickzettel bereitsteht.
Mit der Anmeldung bestätigst du, dass du mindestens 16 Jahre alt bist. Du bekommst eine E-Mail, um deine Adresse zu bestätigen (Double-Opt-in), und kannst dich jederzeit abmelden. Details in der Datenschutzerklärung.
Quellen
- Formlabs (Blog): FDM, SLA vs. SLS: 3D-Drucktechnologien im Vergleich · geprüft am 20. Oktober 2026
- Polymaker: Technical Data Sheet PolyLite PLA (V5.4) · geprüft am 21. Oktober 2026
- Polymaker: Technical Data Sheet PolyLite PC (V5.4) · geprüft am 21. Oktober 2026
- Polymaker: Technical Data Sheet PolyLite ABS (V5.5) · geprüft am 21. Oktober 2026
- Polymaker: Technical Data Sheet PolyMide CoPA (V5.4) · geprüft am 21. Oktober 2026
- Polymaker: Technical Data Sheet Polymaker ASA (V6.0) · geprüft am 21. Oktober 2026
- Polymaker: Technical Data Sheet PolyLite PETG (V5.4) · geprüft am 21. Oktober 2026
- Polymaker: Technical Data Sheet PolyFlex TPU95 (V5.4) · geprüft am 21. Oktober 2026
- Formlabs (Blog): 3D-Druck von Gewinden und Nutzung von Gewindeeinsätzen in 3D-gedruckten Teilen · geprüft am 21. Oktober 2026
- Hartner GmbH: Kernlochdurchmesser für das Gewindeschneiden (Plakat, Juli 2025) · geprüft am 21. Oktober 2026
- TU Dresden, Fakultätswerkstatt Elektrotechnik: Wärmeeinbettung bei FDM-3D-Drucken (letzte Änderung 29. März 2023) · geprüft am 20. Oktober 2026
Das Prüfdatum steht bei jeder Quelle. Fehler entdeckt? Schreib an hallo@gewindeundgetriebe.de.
Technik verständlich erklärt · unabhängig, ohne Herstellerlogos · YouTube @gewindeundgetriebe